


Neuheiten
Im Angebot
PETG-Filamente
Fliament PETG - 3D Printing hat nicht nur Werkstätten von Robotik-Enthusiasten und Heimwerkern dominiert, sondern auch vollständig professionelle Prototyping-Werkstätten sowie Forschungs- und Entwicklungsabteilungen von Unternehmen aus praktisch allen Technologiebranchen. Jede Anwendung erfordert eine sorgfältige Auswahl des richtigen Materials, da sich einzelne Filamente nicht nur in der Druckfreundlichkeit und den empfohlenen Maschineneinstellungen unterscheiden, sondern auch in den mechanischen und physikalisch-chemischen Eigenschaften der fertigen Drucke. Eine der interessantesten Lösungen sind PETG-Filamente, verschiedene Farben und Spulengrößen, die Sie in dieser Kategorie finden.
Produkte

Siehe auch
PET-G-Filament – Was ist das und welche Eigenschaften hat es?
PET-G (oder PETG) ist in der materialwissenschaftlichen Industrie eine Abkürzung für Polyethylenterephthalat mit Glykolzusatz . PET-G-Eigenschaften: Es handelt sich um ein Polyestermaterial mit hoher Flexibilität und hoher mechanischer Festigkeit , das sich außerdem durch minimale Schrumpfung im Druckprozess auszeichnet. Die von den Herstellern empfohlenen Kopftemperaturen liegen zwischen 230 °C und 255 °C für Spectrum-Filamente und etwas niedriger (von 220 °C bis 250 °C) für Devil Design-Filamente. Die empfohlene Tischtemperatur beträgt lediglich 70 - 80 °C . Was sehr wichtig ist: Beim 3D-Druck mit PETG-Filamenten werden keine giftigen und unangenehmen Gase freigesetzt . PET-G ist hydrophob und bietet eine hohe Transparenz (einige der Filamente sind völlig farblos und transparent) und Glanz , und zeichnet sich durch eine gute Kratzfestigkeit aus.
Anwendungen von PET-G-Filamenten
PETG-Filamente basieren auf PET-Material, dessen Hauptanwendung in der Verpackung von Lebensmitteln, Kosmetika und Pharmaprodukten liegt. Diese Anwendungsgruppe erschöpft jedoch nicht die Bandbreite der Einsatzmöglichkeiten von PET-G im 3D-Druck. Es eignet sich perfekt für alle Anwendungen, bei denen es auf mechanische und chemische Beständigkeit ankommt , und kann daher auch erfolgreich in Griffabdeckungen oder Elementen eingesetzt werden, die ständig unter Wasser stehen oder mit Schmiermitteln oder Benzin in Kontakt kommen . Bei den von Devil Design hergestellten PETG-Filamenten finden Sie auf den Seiten der einzelnen Produkte Kataloghinweise mit einer sehr detaillierten Beschreibung der chemischen und physikalischen Eigenschaften der Filamente. Transparente PETG-Filamente eignen sich auch perfekt zum Drucken beleuchteter Elemente, z. B. mit LED-Dioden.
PETG-Filamente – zur Auswahl, passend zur Farbe
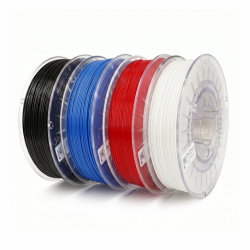
Unser Angebot umfasst alle PETG-Filamente, die Sie benötigen – Sie können aus verschiedenen Farben der Materialien Spectrum und Devil Design wählen, von transparent (farbloses Glas und transparent bis hin zu farbig – Rot, Orange und Gelb, Hell- und Dunkelblau oder Flaschengrün). , bis hin zu tiefem Schwarz (Black, Galaxy Black und Deep Black). Ab sofort sind auch Weißtöne (White, Arctic White) und leuchtende, ansprechende Farben bekannt, die man von anderen Filamentserien (z. B. ABS oder PLA) kennt, wie Lime Green, Lion Orange oder Bahama Yellow. Wir haben auch preisgünstige Sets von Devil Design, die PETG-Filamente in verschiedenen Farben zu je 330 g enthalten – ein nützliches Set mit sechs Grundfarben bietet eine hervorragende Grundlage für den Druck verschiedener notwendiger Details.
PETG-Filamente in der Praxis: Wann PET-G die bessere Wahl als PLA ist
Im 3D-Druck zeigt sich oft erst im Alltag, welches Material wirklich passt. PETG wird häufig dann eingesetzt, wenn PLA an seine Grenzen stößt. Der Grund liegt weniger in exotischen Eigenschaften als vielmehr in der Kombination aus Stabilität, Flexibilität und Widerstandsfähigkeit gegenüber Feuchtigkeit und vielen Chemikalien. Bauteile, die regelmäßig angefasst werden, sich leicht biegen sollen oder in funktionalen Umgebungen eingesetzt werden, profitieren davon spürbar.
Ein typisches Beispiel: Halterungen, Gehäuse oder Abdeckungen, die nicht nur gut aussehen, sondern auch dauerhaft belastbar bleiben müssen. PLA kann hier zu spröde reagieren, insbesondere bei höheren Temperaturen oder mechanischer Dauerbelastung. PET-G bleibt formstabiler und zeigt ein gleichmäßigeres Verhalten über längere Zeiträume hinweg.
In der Praxis bedeutet das für uns Anwender: weniger Austausch defekter Teile und eine bessere Planbarkeit bei funktionalen Projekten. Gerade bei Prototypen oder Kleinserien zählt diese Zuverlässigkeit. Gleichzeitig bleibt der Druckprozess überschaubar, da keine geschlossene Druckkammer erforderlich ist und handelsübliche FDM-Drucker ausreichen.
Ein weiterer Punkt, der oft unterschätzt wird: die optische Qualität. PET-G eignet sich gut für transparente oder leicht glänzende Oberflächen, wenn Bauteile sichtbar bleiben sollen. Das macht das Material für technische Anwendungen mit Designanspruch interessant. Wer von PLA kommt, merkt schnell: Hier verschieben sich die Prioritäten vom reinen Druck hin zu langlebiger Nutzung.
Filament PETG drucken: Retraktion, Kühlung und Haftung am Druckbett
Beim Drucken mit Filament aus PETG entscheidet die Feinabstimmung über das Ergebnis. Das Material reagiert empfindlicher auf Retraktionseinstellungen als PLA. Zu hohe Retraktionswerte führen oft zu Fäden oder zu unruhigen Oberflächen. In der Praxis bewährt sich eine moderate Retraktion bei reduzierter Geschwindigkeit. Weniger ist hier oft mehr.
Auch die Kühlung spielt eine andere Rolle. Während PLA stark von intensiver Bauteilkühlung profitiert, reicht bei PET-G meist ein niedriger Lüfteranteil aus. Zu viel Kühlung kann die Layerhaftung beeinträchtigen. Viele Anwender reduzieren den Lüfter bewusst auf ein Minimum oder deaktivieren ihn vollständig bei funktionalen Teilen.
Ein häufiges Thema bleibt die Haftung am Druckbett. PET-G haftet gut, manchmal sogar zu gut. Glatte Oberflächen können dadurch beschädigt werden. Eine Trennschicht, zum Beispiel ein geeigneter Klebestift oder eine spezielle Druckbettbeschichtung, schützt das Druckbett und sorgt für kontrolliertes Ablösen nach dem Druck.
Praktisch ist: Ist das Zusammenspiel aus Temperatur, Haftung und Kühlung einmal sauber eingestellt, bleibt der Prozess stabil über mehrere Drucke hinweg. Genau das macht PET-G für wiederkehrende Projekte attraktiv. Kleine Anpassungen am Start sparen später Zeit… und Material.
Typische PET-G-Probleme: Stringing, Material am Hotend und wie man es verhindert
Auch erfahrene Nutzer stolpern bei PET-G-Filamenten über ähnliche Herausforderungen. Stringing gehört zu den häufigsten Problemen. Die Ursache ist meist eine Kombination aus zu hoher Drucktemperatur und unpassender Retraktion. Eine leichte Temperaturabsenkung und sauber kalibrierte Retraktionswege reduzieren das deutlich.
Ein weiteres Thema ist das Anhaften von Material am Hotend oder an der Düse. PET-G neigt dazu, weich zu bleiben und Fäden zu ziehen, die sich außen ablagern. Regelmäßige Reinigung der Düse und ein kontrollierter Start des Drucks helfen hier weiter. Auch ein sauber eingestellter Z-Offset verhindert, dass Material unnötig seitlich austritt.
Nicht zu unterschätzen ist die Druckgeschwindigkeit. Zu schnelle Bewegungen erhöhen die Wahrscheinlichkeit von Fäden und unsauberen Kanten. Eine etwas geringere Geschwindigkeit verbessert die Oberflächenqualität spürbar, ohne die Druckzeit drastisch zu verlängern.
Viele dieser Probleme wirken auf den ersten Blick kompliziert… lassen sich aber mit kleinen, gezielten Anpassungen lösen. Der Vorteil: Hat man die typischen Stolpersteine einmal im Griff, läuft PET-G sehr konstant und reproduzierbar.
PET-G-Filament richtig lagern: Feuchtigkeit, Trocknen und gleichbleibende Druckqualität
Für gleichbleibende Ergebnisse spielt die Lagerung eine größere Rolle als oft angenommen. PET-G-Filamente nehmen zwar weniger Feuchtigkeit auf als manche anderen Materialien, reagieren aber dennoch empfindlich auf längere Lagerung in offener Umgebung. Feuchtes Material äußert sich durch Knacken beim Drucken, durch matte Oberflächen oder durch verstärktes Stringing.
Eine trockene Aufbewahrung in geschlossenen Boxen mit Trockenmittel bewährt sich im Alltag. Für selten genutzte Spulen lohnt sich dieser Aufwand besonders. Falls das Material bereits Feuchtigkeit aufgenommen hat, kann ein schonendes Trocknen bei moderater Temperatur die Druckqualität wiederherstellen.
Wichtig ist dabei Geduld: Zu hohe Temperaturen verformen die Spule oder beeinträchtigen die Materialeigenschaften. Herstellerangaben bieten hier eine gute Orientierung. Nach dem Trocknen zeigen sich oft sofort ein stabileres Extrusionsverhalten und sauberere Layer.
In unserem Sortiment bei BOTLAND achten wir auf eine klare Kennzeichnung und zuverlässige Lieferanten. Das erleichtert die Auswahl und hilft, konstante Ergebnisse zu erzielen. Wer PET-G bewusst lagert und vorbereitet, spart langfristig Zeit… und vermeidet unnötige Fehldrucke.
Häufig gestellte Fragen / FAQ
PETG-Filamente, auch P-ETG genannt, sind eigentlich Polyethylenterephthalat, dem eine kleine Menge Glykol zugesetzt wurde. 3D-Drucker mit PETG- Filamenten erfreuen sich sowohl bei Einsteigern als auch bei erfahrenen dreidimensionalen Druckbegeisterten großer Beliebtheit. Stellen Sie während des Druckens die Tischtemperatur zwischen 70 °C und 80 °C ein. Bei ausgewählten Filamenten muss die Kopftemperatur zwischen 220 °C und 250 °C eingestellt werden. Das Sortiment unseres Shops umfasst Filamente, bei denen die Betriebstemperatur des Kopfes im Bereich von 230 °C bis 255 °C eingestellt werden muss.
Beim Drucken eines PETG-Filaments muss zunächst die entsprechende Temperatur des Tisches (Bereich von 70 °C bis 80 °C) und des Kopfes (Bereich von 220 °C bis 255 °C, abhängig von den Empfehlungen des PETG-Filaments) eingestellt werden Hersteller). Beim Drucken mit PETG-Thermoplast entstehen keine Schadstoffe oder unangenehme Gerüche. Das bedeutet, dass das Drucken mit PETG-Filament zu Hause (in gut belüfteten Räumen) erfolgen kann. Erwähnenswert ist auch, dass das Endprodukt gekühlt werden kann, dies ist jedoch nicht notwendig.
Beim Drucken mit PETG-Filament werden meist Messingdüsen verwendet, die sich durch eine hervorragende Wärmeübertragung auszeichnen. In der Praxis bedeutet dies die Möglichkeit, die Temperatur präzise einzustellen und so zufriedenstellende Ergebnisse im 3D-Druck zu erzielen. Der beliebteste Düsendurchmesser für 3D-Drucker beträgt 0,4 mm (bei einigen Modellen ist eine solche Düse vorinstalliert). Dies ist die goldene Mitte zwischen Druckauflösung (Detail) und Druckgeschwindigkeit. Dem Drucken mit PETG-Filamenten und Düsen mit kleinerem oder größerem Durchmesser steht nichts im Wege.
Klebstoffe verbessern, wie der Name schon sagt, die Haftung, d. h. erhöhen die Haftung gedruckter Elemente auf dem Arbeitstisch des 3D-Druckers. Dank ihnen ist die Qualität (Detail) von 3D-Drucken noch besser. Eine gute Wahl ist unter anderem Kleber: für PETG Dimafix Pen, Devil Design Kleber für 3D-Druck, Magigoo Original und G-ECO-N Klebeflüssigkeit. Alle oben genannten Präparate sind in unserem Shop erhältlich.